

Osnovni proces ERW-a je visoko{0}}frekventno otporno zavarivanje, koje karakterizira visoka učinkovitost, niska cijena i visoka točnost dimenzija. Široko se koristi, obično za transport tekućina i strukturalne potpore.
Kompletan proizvodni proces ERW čeličnih cijevi može se podijeliti u pet osnovnih faza: priprema sirovina, oblikovanje, zavarivanje, završna obrada i pregled.
Priprema sirovina
Upotrebom toplo{0}}valjane trake od ugljičnog konstrukcijskog čelika potrebno je unaprijed provjeriti kemijski sastav, mehanička svojstva i kvalitetu, osiguravajući da čelik nema pukotina, nabora ili slojeva. Prije nego što traka uđe u sljedeću fazu, s čeličnih rubova treba očistiti ivice, površinu trake treba očistiti dekapiranjem kako bi se uklonio oksidni kamenac, a rubove s obje strane trake treba skositi.

Oblikovanje proizvoda
Čelična traka prolazi kroz valjke za vođenje u jedinicu za oblikovanje. Profil valjaka svakog kompleta postupno se mijenja, pretvarajući čeličnu traku iz ravne ploče u U-oblik, a zatim prelazeći u O-oblik. Proces oblikovanja provodi se hladnom obradom, koja osigurava točnost dimenzija i mehanička svojstva čelične cijevi, čime se u konačnici formira zatvorena-okrugla gredica cijevi.

Zavarena čelična cijev
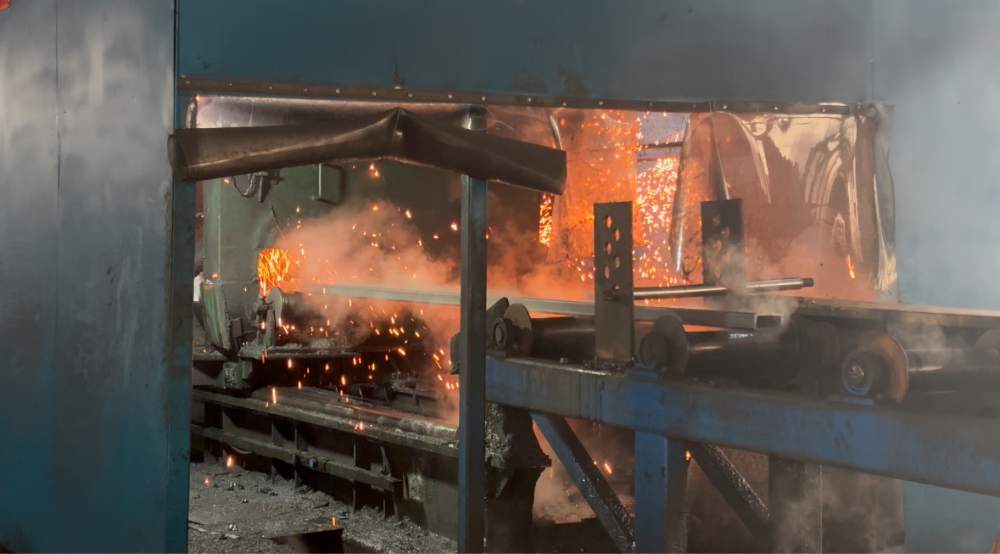
Zatvoreni komad okrugle cijevi prolazi kroz visoko-frekventni indukcijski svitak, a visoko{1}}frekventna struja koncentrira se na površinski sloj rubova trake. U ovoj točki, rubovi trake se brzo zagrijavaju, dostižući temperaturu zavarivanja od 1300~1450 stupnjeva. Zagrijani komad cijevi zatim ulazi u valjke za ekstruziju, gdje pritisak koji generiraju valjci može pritisnuti dva rastaljena ruba trake zajedno kako bi se formirao zavareni šav. Zavareni šav treba ukloniti sa zavarene cijevi uređajem za struganje, nakon čega slijedi tretman žarenjem srednje-frekventnosti u području zavara.

Podešavanje veličine
Nakon zavarivanja, čelične cijevi se režu letećom pilom kako bi zadovoljile standardne zahtjeve. Cijevi zatim ulaze u više{1}}stroj za ravnanje kako bi se prilagodila njihova zakrivljenost. Nakon oblikovanja, čelične cijevi je potrebno pocinčati.
Inspekcija i testiranje
Provjerite vanjski promjer, debljinu stjenke, duljinu, ravnost itd. čeličnih cijevi pomoću čeljusti, mjerača debljine i laserskih instrumenata za mjerenje promjera te izvedite otkrivanje grešaka ultrazvukom. Uzmite mali broj uzoraka za ispitivanje rastezanja, ispitivanje spljoštenosti, hidrauličko ispitivanje i analizu kemijskog sastava.
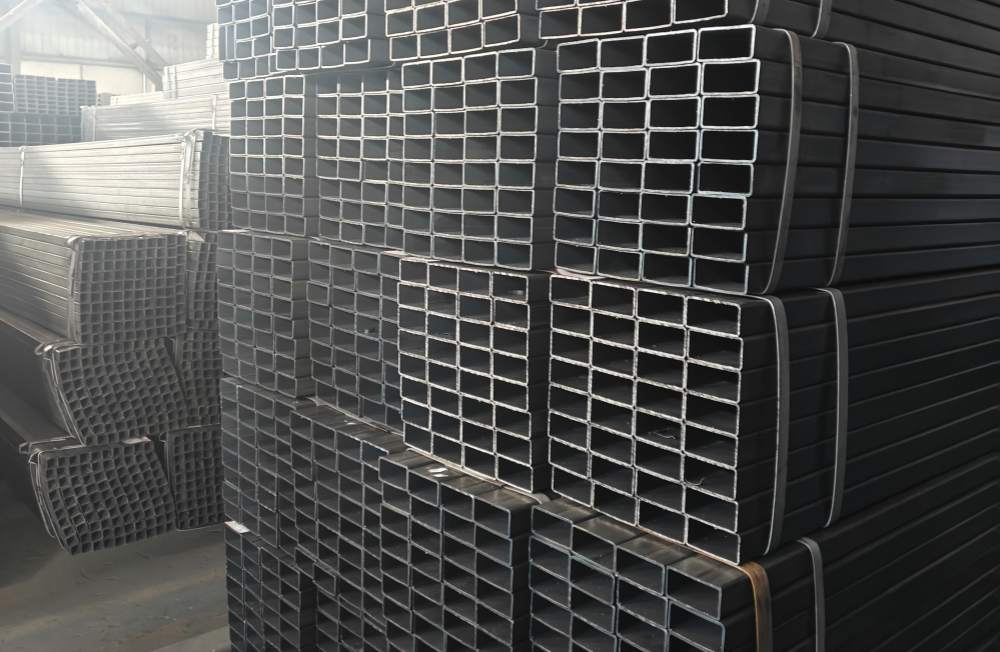
Skupite i zapakirajte čelične cijevi koje su prošle pregled.


