


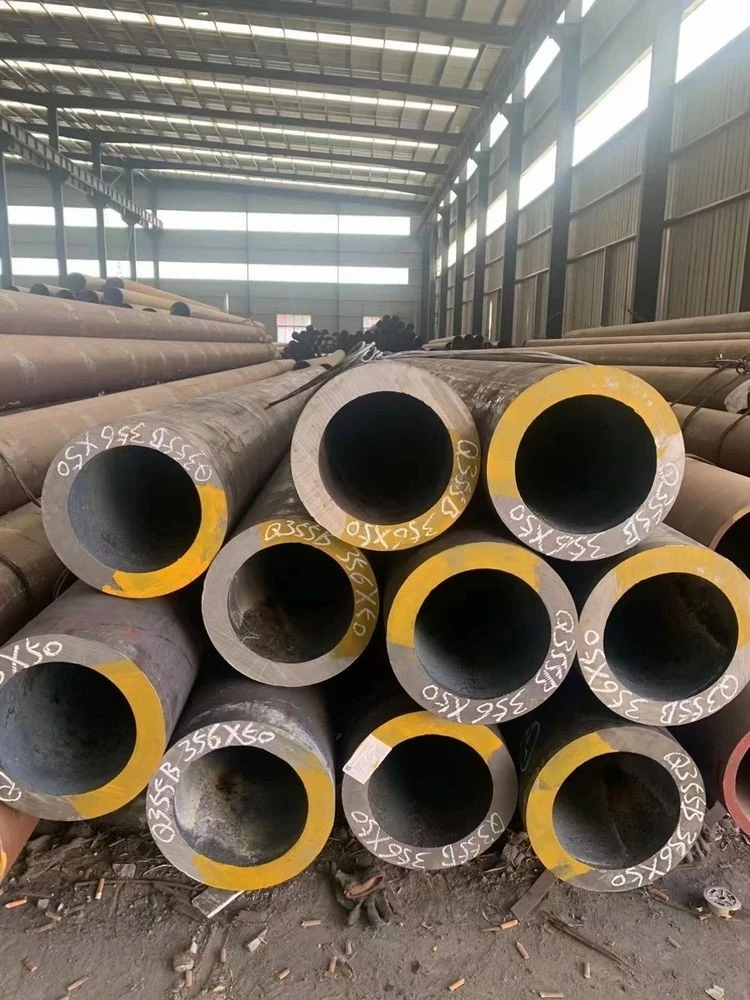
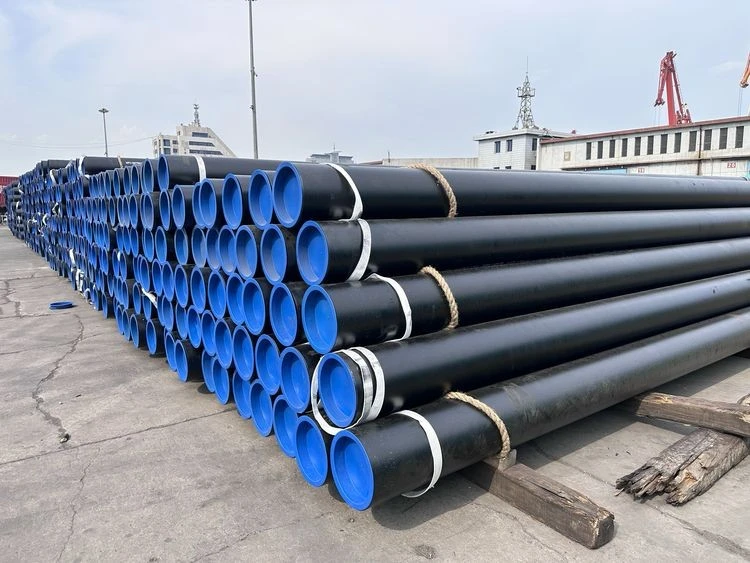

Čelična cijev za kotao
Vrsta proizvoda:Bešavne kotlovske cijevi, kotlovske bešavne cijevi, bešavne kotlovske cijevi, kotlovske cijevi
Primjena:Koristi se za pregrijane cjevovode, cjevovode za paru, cijevi za kipuću vodu
SPECIFIKACIJA:
Vanjski promjer (OD): 13.72-914.4 mm
Debljina stijenke (WT): 1.65-22mm
DULJINA:0.5mtr-20mtr
Standard cijevi:ASTM A179; ASTM A192; ASTM A210; ASTM A213, stupanj T2/T5/T9/T11/T12/T22/T23/T24/T36/T9; EN10216/BS3059; JIS G3454/G3456/G3461
Kraj:Četvrtasti krajevi/ravni krajevi (ravni rez, rez pilom, rez plamenom), zakošeni krajevi/krajevi s navojem
Površinski:Crno slikanje/Uljano slikanje/Ulje protiv rđe/Antikorozivni premaz
Pakiranje:U paketu, začepljene plastičnim čepovima, zamotane u vodootporni papir/vrećicu
-
Vrste kotlovskih cijevi
Vatrocijevni kotao
Vatrocijevni kotao je vrsta kotla u kojem vrući plin prolazi iz vatre kroz jednu ili više cijevi koje prolaze kroz zatvorenu posudu s vodom. Toplina plina prenosi se kroz stijenku cijevi kroz provođenje topline, zagrijava vodu i na kraju stvara paru. Vatrocijevni kotlovi treći su od četiriju povijesnih tipova kotlova: niskotlačni spremnici ili kotlovi na "plast sijena", dimovodni kotlovi s jednim ili dva velika dimovodna kanala, vatrocijevni kotlovi i visokotlačni kotlovi s mnogo malih cijevi
Vodocijevni bojler
Vodocijevni kotao je vrsta kotla u kojem voda cirkulira u cijevima koje se izvana zagrijavaju vatrom. Gorivo se izgara u peći kako bi se proizveo vrući plin, koji zagrijava vodu u cijevi za proizvodnju pare. U manjim kotlovima, dodatne cijevi za proizvodnju električne energije odvojene su u peći, dok se veći komunalni kotlovi oslanjaju na cijevi za ubrizgavanje vode koje čine stijenku peći za stvaranje pare. Visokotlačni vodeni cijevni kotao: Vruća voda zatim se diže u parni bubanj. Ovdje se zasićena para odvodi od vrha bubnja.

Specifikacija
-
Specifikacija
Veličina
Debljina stijenke (mm)
OD (mm)
2
2.5
3
3.5
4
4.5
5
6
6.5-7
7.5-8
8.5-9
9.5-10
11
12
Φ25-Φ28
●
●
●
●
●
●
Φ32
●
●
●
●
●
●
Φ34-Φ36
●
●
●
●
●
●
Φ38
●
●
●
●
●
●
Φ40
●
●
●
●
●
Φ42
●
●
●
●
●
Φ45
●
●
●
●
●
●
Φ48-Φ60
●
●
●
●
●
●
●
Φ63.5
●
●
●
●
●
●
●
Φ68-Φ73
●
●
●
●
●
●
Φ76
●
●
●
●
●
●
●
●
●
●
Φ80
●
●
●
●
●
●
●
●
●
●
Φ83
●
●
●
●
●
●
●
●
●
●
Φ89
●
●
●
●
●
●
●
●
●
●
Φ95
●
●
●
●
●
●
●
●
●
●
Φ102
●
●
●
●
●
●
●
●
●
●
Φ108
●
●
●
●
●
●
●
●
●
●
Φ114
●
●
●
●
●
●
●
●
●
Φ121
●
●
●
●
●
●
●
●
●
Φ127
●
●
●
●
●
●
●
●
●
Standard kotlovske cijevi
Tolerancije vanjskog promjera
Standard
Vanjski promjer
Tolerancija
GB3087
Manje ili jednako 180
±1.0%
(min: ±0,5 mm)GB5310
Manje od ili jednako 50
±0,5 mm
>50
±1.0%
Tolerancije debljine stijenke
Standard
Debljina stijenke (mm)
Tolerancija
GB3087
3-20
+15%,12.5%
>20
±12,5%
GB5310
<3.5
+15%,-10%
3.5-20
+15%,-10%
>20
±10%
Kemijski sastav i mehanička svojstva
Standard
Razred
Kemijski sastav (%)
Mehanička svojstva
C
Si
Mn
P
S
Vlačna čvrstoća
(Mpa)Granica tečenja
(Mpa)Elongacija
(%)DIN17175
St35.8
Manje od ili jednako 0.17
0.10-0.35
0.40-0.80
Manje od ili jednako 0.030
Manje od ili jednako 0.030
360-480
Veći ili jednak 235
Veći ili jednak 25
St45.8
Manje od ili jednako 0.21
0.10-0.35
0.40-1.20
Manje od ili jednako 0.030
Manje od ili jednako 0.030
410-530
Veći ili jednak 255
Veći ili jednak 21
DIN 17175
HR 10216-2
ASTM A335
St 35,8, I + III
P 235 GH, 1 + 2
P5
15 mj 3
16 mj 3
P 11
13 CrMo 44
13 CrMo 4-5
P22
10 CrMo 910
10 CrMo 9-10
P9
X 10 CrMo VNb 9-1
X 10 CrMo VNb 9-1
P91
X 20 CrMo V 12-1
X 20 CrMo V 11-1
Vrsta čelika
Standard
Primjena
GB (Kina)
ASME (SAD)
DIN/EN (Euro)
Ugljični čelik
10
20
20G
20MnG
25MnGSA-106B
SA-192
SA-210A1
SA106C
SA{0}}CPH265GH
P195GH
P235GH
St35.8
St45.8Cijev ekonomajzera
Vodena zidna cijevMo čelik
15MoG
20MoGSA-209 T1
SA-209 T1a
SA-209 T1b15Mo3
16Mo3Vodena zidna cijev
Cijev pregrijača
Cijev dogrijačaCr-Mo čelik
12CrMoG
12Cr2MoG
12Cr1MoVG
15CrMoG
10Cr9MoVNbSA-213 T11 SA-213 T22
SA-213 T24 SA-213 T91
A335 P1 A335 P2
A335 P5 A335P9
A335 P1112Cr1MoV
14MoV63
10CrMo910
X10CrMoVNb91
10CrMo5-5, 13CrMo4-5Cijev pregrijača
Cijev dogrijačaCr-Mo-W čelik
12Cr2MoWVTiB
SA-213 T23 SA-214 T911
SA-213 T92 SA-213 T122
A335 P23 A335 P911
A335 P92 A335 P122---
Cijev pregrijača
Cijev dogrijačaAutentičan nehrđajući čelik
---
AP304 TP304H
TP321 TP321H
TP347 TP347H
TP316 TP316H
S30432 TP310HCbN---
Cijev pregrijača
Cijev dogrijačaUgljični čelik za temperaturu 0 stupanj - 100 stupanj
EN - DIN
WNr
AISI/ Trgovački naziv
ASTM - UNS
Cijev
bez šavovaCijev
zavareniP235TR1
1.0254
-
-
A/ SA53B
A/ SA53B
EN10216-1
EN10217-1
Ugljični čelik za temperaturu -20 stupnjeva - 400 stupnjeva za primjenu tlaka
P235GH
1.0345
-
-
A/ SA106 Gr B/ A
A/ SA672 B65
-
-
EN10216-2
EN10217-2/ -5
P265GH
1.0425
-
-
A/ SA106 Gr C/ A
A/ SA672 BB70
-
-
EN10216-2
EN10217-2/ -5
P355N/NH
1.0562/ 1.0565
-
-
API 5L X52
API 5L X52
-
-
EN10216-3
EN10217-3
P460N/NH
1.8905/ 1.8935
-
-
API 5L X65
API 5L X65
-
-
EN10216-3
EN10217-3
Niskolegirani čelik i legirani čelik za temperaturu od 0 stupnjeva do 650 stupnjeva za primjenu tlaka
16Mo3
1.5415
-
-
A/ SA335 P1
A/ SA691 1CR
-
-
EN10216-2
EN10217-5
X11CrMo5-1
1.7362
-
-
A/ SA335 P5
A/ SA691 5CR
-
-
EN10216-2
EN10217-5
X11CrMo9-1
1.7386
-
-
A/ SA335 P9
A/ SA691 9CR
-
-
EN10216-2
EN10217-5
13CrMo4-5
1.7335
-
-
A/ SA335 P11
A/ SA691 1 1/4CR
-
-
EN10216-2
EN10217-5
10CrMo9-10
1.7380
-
-
A/ SA335 P22
A/ SA691 2 1/4CR
-
-
EN10216-2
EN10217-5
X10CrMoVNb9-1
1.4903
-
-
A/ SA335 P91
A/ SA691 91CR
-
-
EN10216-2
EN10217-5
X10CrWMoVNb9-2
1.4901
-
-
A/ SA335 P92
A/ SA691 92CR
-
-
EN10216-2
EN10217-5
Niskotemperaturni ugljični čelik za rad pod pritiskom i niske temperature do -50 stupnjeva
P215NL
1.0451
-
-
A/ SA333 Gr1/ Gr6
A/ SA671CC60/70
-
-
EN10216-4
EN10217-4
P255QL
1.0452
-
-
A/ SA333 Gr1/ Gr6
A/ SA671CC60/70
-
-
EN10216-4
EN10217-4
P265NL
1.0453
-
-
A/ SA333 Gr1/ Gr6
A/ SA671CC60/70
-
-
EN10216-4
EN10217-4
P355NL1/NL2
1.0566
-
-
A/ SA333 Gr6
A/ SA671CC60/70
A/ SA333 Gr6-
-
EN10216-3
EN10217-3
Niskotemperaturni nikal čelik za rad pod pritiskom i niske temperature do -196 stupnjeva
X10Ni9/ X8Ni9
1.5682/ 1.5662
-
-
A/ SA333 gr. 8
A/ SA671C100/ CH100
-
-
EN10216-4
EN10217-4
12Ni14
1.5637
-
-
A/ SA333 Gr3
A/ SA671CF66
-
-
EN10216-4
EN10217-4
-
Metode proizvodnje kotlovskih cijevi
Metoda proizvodnje srednje i visokotlačnih čeličnih cijevi za kotlove ista je kao i bešavne čelične cijevi, ali treba napomenuti neke ključne proizvodne procese:
Fino izvlačenje, svijetla površina, vruće valjanje, hladno vučeno, toplinska ekspanzija
Metode toplinske obrade u kotlovskim cijevima
Toplinska obrada je metoda mijenjanja fizičkih svojstava visokotlačne kotlovske cijevi zagrijavanjem i hlađenjem. Toplinska obrada može poboljšati mikrostrukturu visokotlačne kotlovske cijevi kako bi se zadovoljili potrebni fizički zahtjevi. Žilavost, tvrdoća i otpornost na trošenje dobivaju se toplinskom obradom. Da bi se postigle ove karakteristike, potrebno je usvojiti kaljenje, žarenje, kaljenje i površinsko kaljenje.
1. Gašenje
Stvrdnjavanje, koje se naziva i kaljenje, je da se visokotlačna kotlovska cijev ravnomjerno zagrijava na odgovarajuću temperaturu, a zatim brzo uroni u vodu ili ulje za brzo hlađenje i hlađenje na zraku ili u zoni smrzavanja. Tako da visokotlačna kotlovska cijev može dobiti potrebnu tvrdoću.
2. Kaljenje
Visokotlačna kotlovska cijev postat će krta nakon stvrdnjavanja. A naprezanje uzrokovano kaljenjem može dovesti do pucanja i pucanja visokotlačne cijevi kotla. Metoda kaljenja može se koristiti za uklanjanje lomljivosti. Iako je tvrdoća visokotlačne kotlovske cijevi manje smanjena, njezina se žilavost može povećati kako bi se smanjila lomljivost.
3. Žarenje
Žarenje je metoda za uklanjanje unutarnjeg naprezanja visokotlačne kotlovske cijevi. Metoda žarenja sastoji se u tome da čelične dijelove treba zagrijati na kritičnu temperaturu, zatim staviti u suhi pepeo, vapno, azbest ili zatvoriti u peć, te ostaviti da se polako hladi.
Možemo proizvesti sve veličine kotlovskih cijevi, prema europskom, kineskom, američkom, japanskom standardu. S brzim rokom isporuke, povoljnim rokom plaćanja. Svi proizvodni procesi cijevi su strogo kontrolirani. Uz visoku razinu zahtjeva za kvalitetom, sve cijevi se pregledavaju prije isporuke , i također prihvatiti pregled treće strane prije isporuke.
Test
Čeličnu cijev treba hidraulički testirati jednu po jednu. Maksimalni ispitni tlak je 20 MPa. Pod ispitnim tlakom, vrijeme stabilizacije ne bi trebalo biti manje od 10 S, a čelična cijev ne bi trebala propuštati.
Nakon što korisnik pristane, hidrauličko ispitivanje može se zamijeniti ispitivanjem vrtložnim strujama ili ispitivanjem propuštanja magnetskog toka.
Ispitivanje bez razaranja:
Cijevi koje zahtijevaju dodatne preglede trebaju biti ultrazvučno pregledane jednu po jednu. Nakon što je za pregovore potreban pristanak strane i navedeno je u ugovoru, mogu se dodati druga ispitivanja bez razaranja.
Test spljoštenosti:
Cijevi s vanjskim promjerom većim od 22 mm moraju biti podvrgnute ispitivanju spljoštenosti. Tijekom cijelog eksperimenta ne smije se pojaviti vidljiva delaminacija, bijele mrlje ili nečistoće.
Test tvrdoće:
Za cijevi razreda P91, P92, P122 i P911, ispitivanja tvrdoće po Brinellu, Vickersu ili Rockwellu moraju se napraviti na uzorku iz svake serije
Test savijanja:
Za cijevi čiji promjer premašuje NPS 25 i čiji je omjer promjera i debljine stijenke 7.0 ili manje bit će podvrgnute ispitivanju savijanjem umjesto ispitivanja spljoštenosti. Druga cijev čiji je promjer jednak ili premašuje NPS 10 može dobiti test savijanja umjesto testa spljoštenosti podložno odobrenju kupca
-
Pakiranje
-
Vjerojatno postoje stotine različitih metoda za pakiranje cijevi, a većina od njih ima zasluge, ali postoje dva principa koja su ključna za bilo koju metodu za sprječavanje hrđanja i sigurnost pomorskog prijevoza. Naše pakiranje može zadovoljiti sve potrebe kupaca.
Plastični čepovi pričvršćeni na dvije strane krajeva cijevi
Trebalo bi se izbjeći zbog oštećenja od čelične trake i transporta
Znakovi u paketu trebaju biti ujednačeni i dosljedni
Isti svežanj (šarža) čeličnih cijevi trebao bi potjecati iz iste peći.
Čelična cijev ima isti broj peći, istu vrstu čelika, iste specifikacije.


Popularni tagovi: čelične cijevi za kotlove, proizvođači, dobavljači, tvornica čeličnih cijevi za kotlove, bešavna ponuda cijevi, Besprijekorna suradnja na cijevima, bešavna funkcija cijevi, bešavna dostava cijevi, Integracija bešavne cijevi, Besprijekorna cijev


